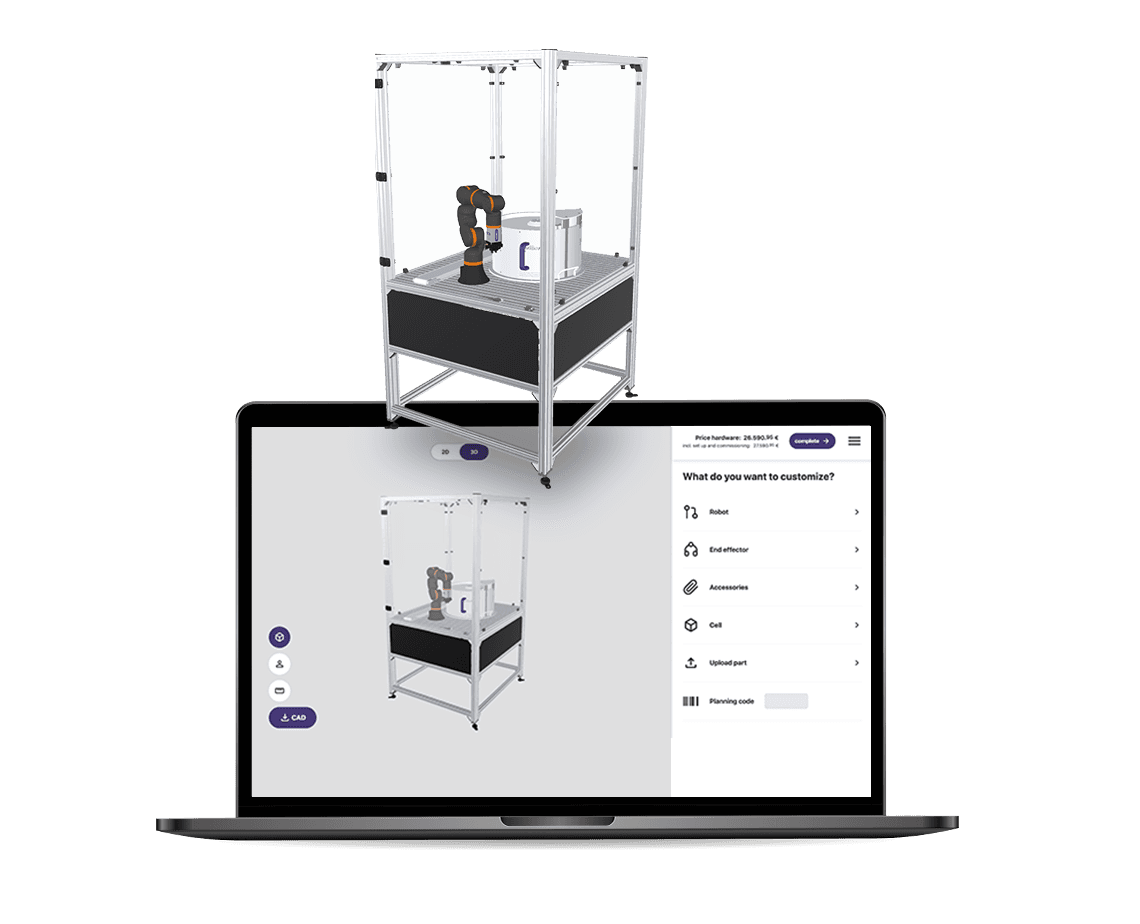
Table tournante à indexation Turn Block™

Produits phares
Caractéristiques du Turn Block™
Aucune intégration de code : Simplifie le processus d'installation et de déploiement.
Contrôle jusqu'à 8 stations avec des applications plug and play : Permet une extension et une gestion faciles des opérations complexes.
Sélection de la direction du programme, de la vitesse, de l'accélération, de la décélération et du nombre de positions : Offre un contrôle précis des opérations.
Écran tactile 7” HMI et PLC avec Ethernet IP, Modbus, E/S numériques, communications analogiques 0-10 V : Offre une interface utilisateur intuitive et efficace.
Base machine extensible et reconfigurable avec une structure modulaire en blocs : Offre une flexibilité pour les modifications et mises à niveau futures.
Spécifications du Turn Block™ 24''
Diamètre de la table : 24” (vendue séparément)
Répétabilité standard : Jeu maximal de 5 minutes d'arc
Répétabilité de précision en option : Jeu maximal de 3 minutes d'arc
Positions d'indexage : 4 et 8
Vitesse maximale de la table : 20 RPM
Logique logicielle du Turn Block™
Options de déclenchement marche/arrêt : Télécommande, pédale, boutons marche/arrêt et minuterie.
Configuration maître : Se coordonne avec les autres blocs machine via un handshake hiérarchique. L'indexage démarre avec un déclencheur et ne se poursuit que si tous les processus et actions de l'opérateur sont terminés.
Mode d'indexage automatique : Indexe automatiquement selon une minuterie programmable, soumis au même handshake. Si l'opérateur prend du retard, la machine revient en mode de déclenchement manuel.
Intégration de la barrière immatérielle : Met en pause l'indexage lorsque la barrière immatérielle est interrompue ; reprend lorsqu'elle est rétablie.
Détection de présence de pièce : Détecte les pièces déchargées/chargées avec un déclencheur de distance programmable. Garantit un cycle de chargement/déchargement correct avant d'autoriser la rotation de la table. Ignore les étapes de processus pour les nids vides.
Intégration du bloc robot : Les points de passage du robot, les modes de défaut, les capteurs locaux et les déclencheurs EOAT sont programmés sur le robot. Les erreurs sont signalées au contrôleur Turn Block, affichées sur l'HMI et indiquées sur la tour lumineuse.
Solutions low cost créées avec RBTX
Réservez un appel vidéo gratuit avec nos spécialistes